Продукты
Корпус пистолета, сваренный ВЧ-сваркой
  • Корпус пистолета, сваренный ВЧ-сваркойКорпус пистолета, сваренный ВЧ-сваркой

Корпус пистолета, сваренный ВЧ-сваркой

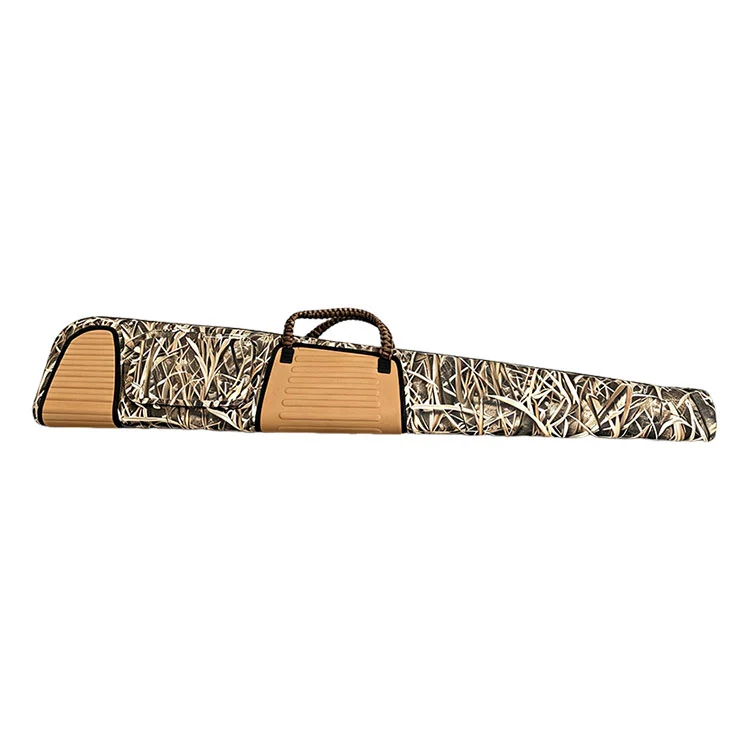
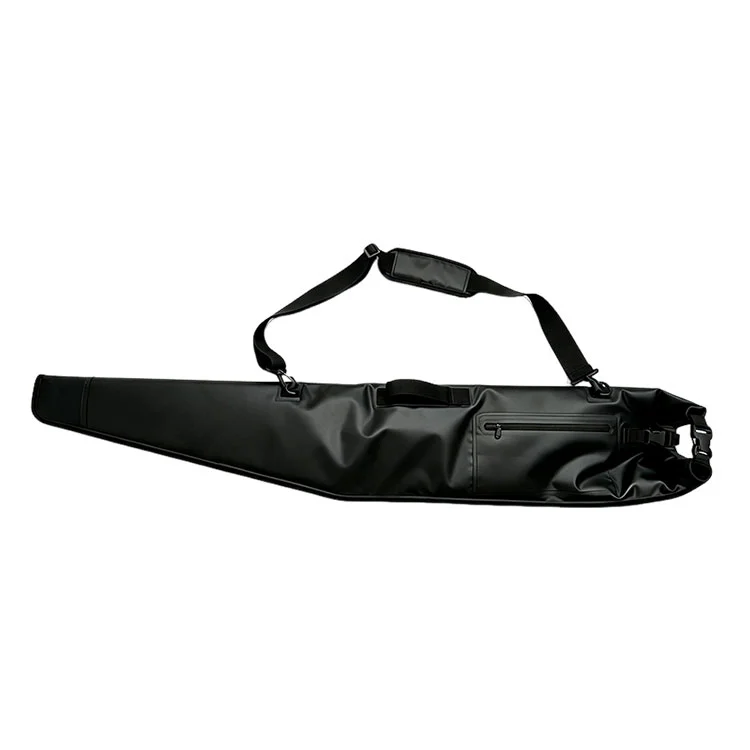
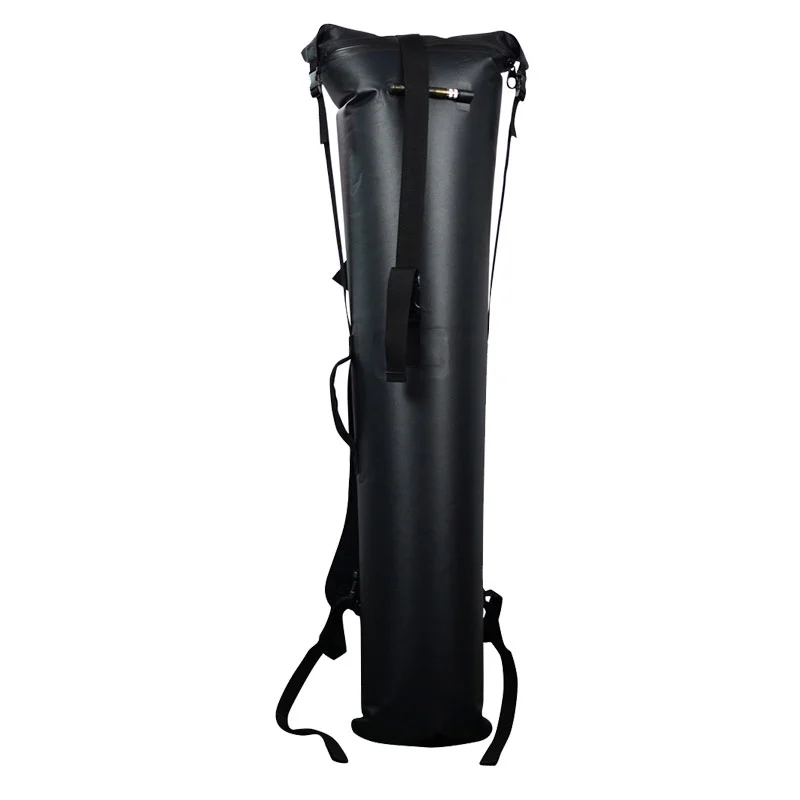
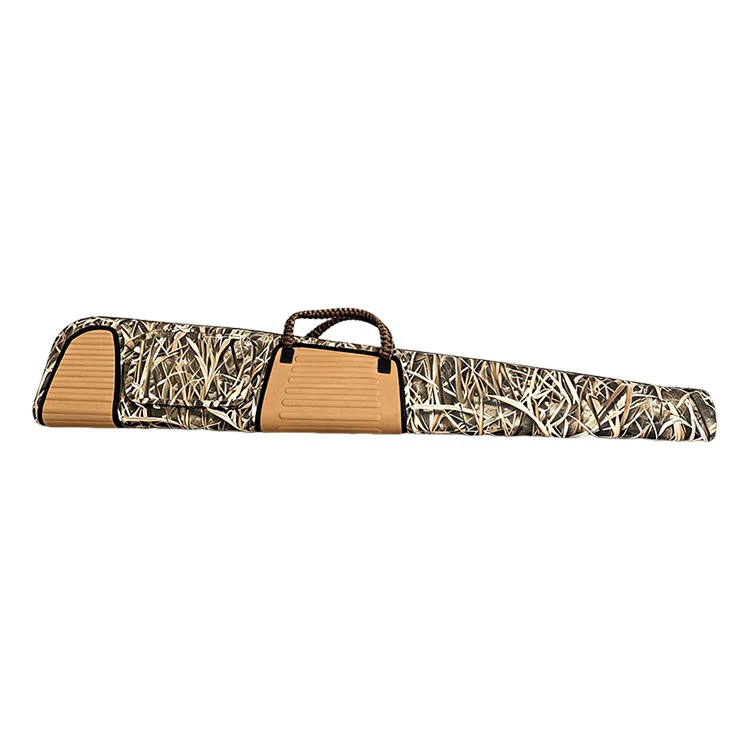
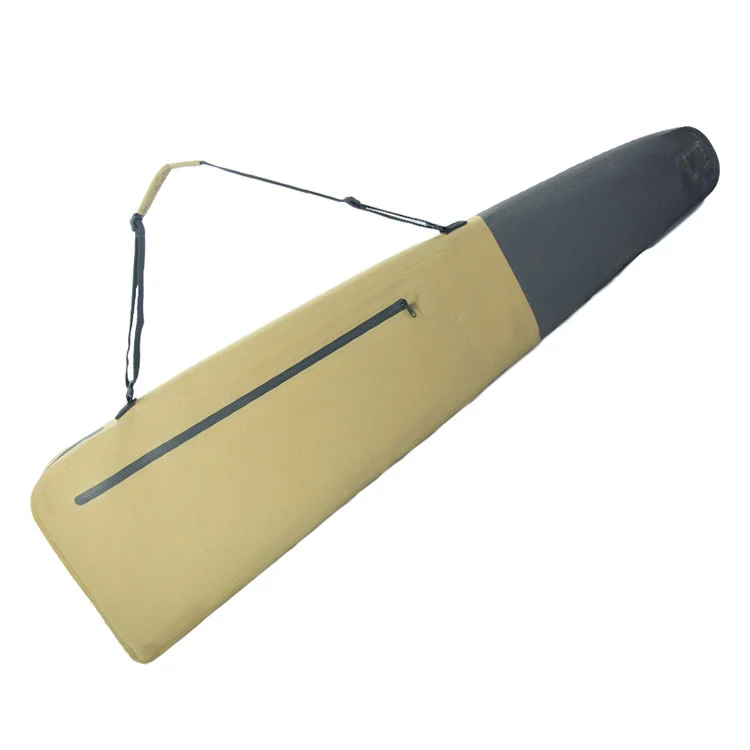
Корпус пистолета SL-E603, сваренный высокочастотной сваркой, имеет размеры 122 × 30 × 8 см, вес примерно 1,1 кг и внутреннюю емкость примерно 25–30 л. Ламинированный корпус из ТПУ 840D формируется на специальной электродной оснастке на частоте 27,12 МГц в виде цельного корпуса с закругленным прикладом и конической камерой ствола, закрывающейся герметичной застежкой-молнией, вваренной в шов корпуса, и имеет класс IPX7. Сварочные работы выполняются собственными силами в Дунгуане, Китай, и Хошимине, Вьетнам. Минимальный заказ 300 шт., образцы в течение 7–10 дней.

Параметры сварки — мощность, давление электрода и время выдержки — устанавливаются и регистрируются для каждой входящей партии ткани, а образец первого изделия подвергается разрушающему испытанию на отслаивание в начале каждого производственного цикла. Криволинейные сварные швы по радиусу стыка проверяются на отслаивание как отдельный участок. Записи параметров доступны для файлов качества OEM.

Свариваемость зависит от полярности молекул. ТПУ и ПВХ свариваются чисто; полиэтилен и полипропилен неполярны и не поддаются радиочастотной сварке; Нейлон или полиэстер без покрытия требуют свариваемого ламината. Тканая основа 840D устойчива к истиранию, а ламинат ТПУ обеспечивает как водонепроницаемый барьер, так и свариваемый слой.

HF Welded Gun CaseЦельный сварной корпус с камерным профилем и сварным карманом.
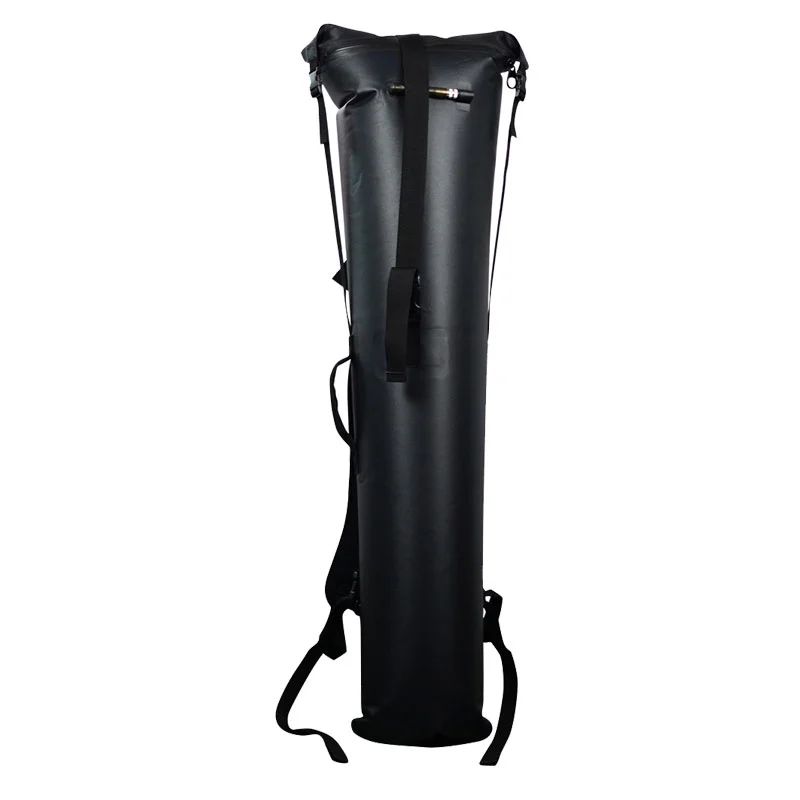
Что делает эту оболочку более трудной для сварки, чем трубку

Цилиндрический сухой мешок представляет собой прямой повторяющийся шов. Кейс для пистолета с патронником - нет.

Особенность Последствия сварки
Закругленная камера приклада Изогнутая траектория сварки; электродная оснастка, сформированная по радиусу
Коническая камера ствола Ширина сварного шва должна оставаться постоянной по мере сужения панели.
Плоский профиль 8 см Две большие грани встречаются в месте сварного шва с узким краем, а не в катаной трубе.
Приварной карман для аксессуаров Вторая операция сварки на уже сваренной поверхности.
Молния вварена в шов. Разнородные материалы соединяются в одной операции
Заплатки для крепления ремешков Гибридная сварка в положениях точечной нагрузки

Каждый из них представляет собой отдельный инструментарий и решение по параметрам. Именно поэтому разработка корпуса для сварки ВЧ-сваркой с патронником обходится дороже, чем трубка, и почему мы прямо указываем стоимость инструмента, а не включаем его в цену за единицу.

Три переменных

Частота фиксируется оборудованием. Все, что оператор может ошибиться, зафиксировано в трех настройках, установленных для каждой входящей партии ткани и записанных.

Переменная Функция Если установлено слишком низкое значение Если установлено слишком высокое значение
Власть Скорость тепловыделения в суставе Недоплавленный; шов четко разделяется Материал подгорает или истончается в месте сварного шва.
Давление электрода Принудительно объединяет смягченные слои. Неполное проваривание по ширине шва Материал перемещен; сварной шов становится тоньше
Время задержки Полная энергия в сустав Холодная сварка с плохой прочностью соединения. Перегрев и охрупчивание

Охлаждение под давлением — четвертый этап, который чаще всего пропускают при низкозатратном производстве. Если отпустить электрод до того, как расплавленный полимер снова затвердеет, соединение будет выглядеть правильно и расслаиваться под нагрузкой.

Почему свариваются только некоторые материалы

Процесс зависит от полярности молекул. Полимер с диполем реагирует на переменное поле и нагревается внутри; неполярный полимер вообще не реагирует, какая бы мощность ни была приложена.

Материал RF свариваемый Примечание
ТПУ Да Сильно полярный; сваривается чисто — корпус SL-E603
ПВХ Да Сильно полярный; хорошо сваривает, дешевле, тяжелее
с полиуретановым покрытием Варьируется Зависит от состава и толщины покрытия.
полиэтилен Нет Неполярный; необходимы методы горячего воздуха или ультразвука
Полипропилен Нет Неполярный; не поддается радиочастотной сварке
Непокрытый нейлон или полиэстер Нет Основную ткань нельзя сваривать отдельно.

Вот почему оболочка указана как ламинированная ТПУ, а не как тканая ткань. Тканая основа 840D устойчива к истиранию; Ламинат ТПУ является одновременно водонепроницаемым барьером и слоем, делающим возможным сварку.

Критерий приемлемости

Испытание на разрушающее отслаивание: на правильно сваренном образце основная ткань рвется до того, как сварной шов отделится. Чистое раскрытие шва вдоль линии сварки указывает на недостаточную энергию соединения и требует проверки параметров перед продолжением производства. Это запускается в начале каждого производственного цикла, и записи доступны для файлов OEM-качества.

Что сварка убирает из списка отказов

Режим отказа в сшитом случае На сварной оболочке
Лента шва приподнимается после нагрева и стирки. Лента отсутствует
Перфорация иглы вновь открывается по мере старения клея Перфорации не существует
Швы расшатываются под действием вибрации. В водонепроницаемом корпусе нет швов.
Шов кармана протекает после прошивания оболочки. Карман, приваренный к сплошной грани
Ременные анкеры пробивают барьер Анкеры, приваренные к арматурным заплатам
Агрессивная очистка приподнимает край ленты. Раковину можно мыть и промывать из шланга.

Спецификация

Элемент Спецификация
Модель SL-E603
Тип продукта Цельносварной водонепроницаемый футляр для винтовки.
Размер 122 × 30 × 8 см (приблизительно)
Масса ок. 1,1 кг (приблизительно)
Внутренняя емкость ок. 25–30 л
Материал корпуса Ламинированная ткань 840D ТПУ
Строительство Цельный корпус с радиочастотной сваркой
Тип шва Края сварены высокочастотной сваркой и термосварены.
Рейтинг водонепроницаемости IPX7
Закрытие Водонепроницаемая молния
Карман для аксессуаров 1 приваренный карман на водонепроницаемой молнии.
Профиль Закругленная камора приклада, коническая камера ствола.
Нести Регулируемый съемный плечевой ремень + усиленная ручка.
Цветовые решения Хаки/черный/армейский зеленый, двухцветный
Совместимость с огнестрельным оружием Винтовки охотничьи, продольно-скользящие, тактические; дробовики
минимальный заказ 300 шт.
Время выполнения образца 7–10 дней
Срок изготовления 30–45 дней
ОЭМ/ОДМ Поддерживается
Источник Китай

Варианты сварных разработок

Вариант Примечания
Длина корпуса по индивидуальному заказу Новая электродная оснастка разрабатывается по мере необходимости
Профиль камеры Регулируемый радиус приклада и конусность ствола.
Материал корпуса Стандарт 840D ТПУ; Альтернатива брезенту из ПВХ 500D
Спецификация без ПВХ Строительство ТПУ на протяжении всего
Приваренная нашивка с логотипом Наносится без прокалывания оболочки
Карманная конфигурация Размер, положение или второй приварной карман
Цветовое разделение Двухцветные сварные панели в любом сочетании
Документация по параметрам Записи о сварке предоставляются для файлов качества

Производственная последовательность

1. Входной контроль ткани и испытание партии на свариваемость.

2. Настройка параметров сварки — мощность, давление, выдержка, записанные для каждой партии.

3. Образец сварного шва первого изделия и испытание на разрушающее отслаивание.

4. Прецизионная резка панелей до камерной разработки.

5. RF сварка радиуса камеры приклада.

6. RF-сварка конической камеры ствола и краевых швов.

7. Приварное крепление кармана для аксессуаров и шва молнии.

8. Гибридная сварка креплений ремней и креплений ручек.

9. Проверка погружения на соответствие условиям IPX7.

10. Окончательная проверка и экспортная упаковка.

Контроль сварных швов

Проверять Метод Частота
Свариваемость материала Пробная сварка поступающей партии Каждая партия
Запись параметров Мощность, давление, задержка регистрируются Каждая партия
Пилинг первой статьи Разрушающее отслоение образца сварного шва Начало каждого пробега
Внешний вид сварного шва и четкость кромок Визуально, в процессе Непрерывный
Постоянство ширины сварного шва Измерено по утвержденному образцу Выборка
Сварной шов криволинейного сечения Визуально по радиусу приклада 100%
Целостность готовой воды Проверка погружения Согласно утвержденному плану отбора проб

Сварные испытания

Пробный Метод Исход
Зачистка шва Разрушающее отслаивание сварного образца Родная ткань порвалась до разделения шва
Целостность изогнутого сварного шва Испытание на отслаивание, в частности, по радиусу приклада Придерживается в равной степени к сварным швам прямого сечения.
IPX7 погружение Герметичный корпус погружен на глубину 1 м на 30 минут. Отсутствие проникновения ни в один сварной шов.
Усталость шва при изгибе Многократный изгиб по линии сварного шва Никаких трещин и расслоений
Устойчивость к гидролизу Длительное теплое и влажное воздействие Отсутствие размягчения и расслоения швов.
Низкотемпературная целостность Сгибается через 12 часов при -20 °C. Швы целые; нет хрупкого перелома
Скраб и шланг Многократная агрессивная очистка участков швов Никакой деградации; нет края ленты, который можно было бы поднять
Натяжение якорной заплаты Устойчивая нагрузка на приваренных участках ленты Отсутствие отделения сварного шва.

Производственные возможности

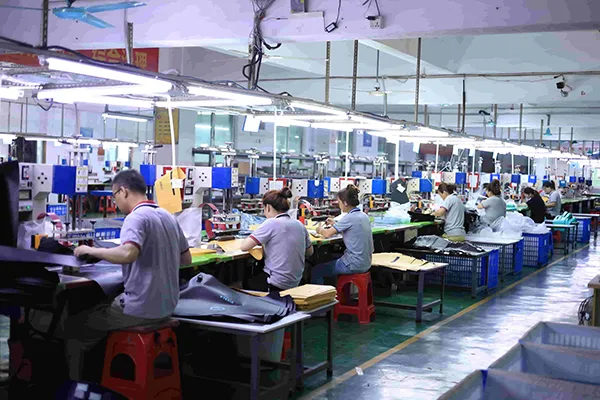
Высокочастотная сварка — это капитальное оборудование, а не субподрядная операция. Наши сварочные линии работают в Дунгуане (Китай) и Хошимине (Вьетнам), электродная оснастка разрабатывается собственными силами для изготовления нестандартных форм, свариваемость проверяется на каждой поступающей партии, а сварочная линия и процесс проверки открыты для аудита покупателя.

Недавние работы

Канада — проект по созданию охотничьих брендов

Бренд хотел использовать более глубокую камеру приклада для ружей с регулируемыми гребнями, что позволило бы изменить радиус сварного шва, а не просто размер. Мы разработали новую оснастку для электродов для пересмотренной кривой и специально перед утверждением протестировали изогнутый участок на отслаивание, поскольку именно в изогнутом сварном шве в первую очередь проявляется ошибка инструмента. 450 шт., 47 дней, включая оснастку.

Нидерланды — файл качества импортера

Их группа по соблюдению требований потребовала записи параметров сварки для каждой партии вместе с отчетом о погружении, предварительно приняв устное заверение поставщика. Вместе с поставкой мы предоставили зарегистрированные данные о мощности, давлении и выдержке, а также результаты отслаивания первого изделия. 600 шт, 43 дня.

Япония — спецификация без ПВХ.

Требования рынка полностью исключили использование ПВХ. Стандартная конструкция ТПУ 840D уже соответствовала требованиям, и мы подтвердили документацию о составе материала через цепочку поставок, а не заменяли что-либо. 350 шт, 42 дня.

Что нам сказали покупатели

"По криволинейным сварным швам можно узнать поставщика. Вы протестировали этот участок самостоятельно и показали нам результат".

— Инженер по продукту, Охотничий бренд

"Записи параметров каждой партии превратили претензию в документ. После этого наша группа по обеспечению соответствия перестала задавать вопросы".

— Менеджер по качеству, Импортер

"Если ткань рвется еще до того, как будет наложен шов, спорить не о чем. Это был тест, который нас убедил".

— Руководитель отдела снабжения, дистрибьютор наружного оборудования

1. Что такое высокочастотная сварка?

Электромагнитное поле частотой 27,12 МГц меняет полярность примерно 27 миллионов раз в секунду. Полярные молекулы в ТПУ пытаются перестроиться при каждом развороте, а внутреннее трение генерирует тепло сразу по всей толщине соединения. Под давлением электрода размягченные слои сплавляются и вновь затвердевают, образуя один сплошной участок.

2. Почему патронный корпус сваривать труднее, чем трубчатый?

Трубка представляет собой прямой повторяющийся шов. Этот корпус имеет изогнутую камеру приклада, требующую инструмента, форма которого соответствует радиусу, коническую камеру ствола, в которой ширина сварного шва должна оставаться постоянной при сужении панели, сварной карман, нанесенный на уже сваренную поверхность, и застежку-молнию, приваренную к шву. Каждый из них представляет собой отдельное решение по инструментам и параметрам.

3. Как узнать, что сварка хорошая?

Деструктивное испытание на отслаивание. При правильном сварном шве основная ткань рвется до того, как шов разделится. Четкое разделение вдоль линии сварного шва означает недостаточную энергию и требует проверки параметров перед продолжением производства.

4. Каковы переменные процесса?

Мощность, давление электрода и время выдержки устанавливаются для каждой входящей партии ткани и записываются. Охлаждение под давлением — это четвертый этап, который чаще всего пропускают при низкозатратном производстве: преждевременное освобождение электрода оставляет соединение, которое выглядит правильно и отслаивается под нагрузкой.

5. Можно ли сваривать любую водонепроницаемую ткань радиочастотной сваркой?

Нет. Для этого процесса необходима молекулярная полярность. ТПУ и ПВХ хорошо свариваются; полиэтилен и полипропилен неполярны и вообще не поддаются радиочастотной сварке. Для нейлона или полиэстера без покрытия требуется свариваемый ламинат. Свариваемость проверяется на каждой поступающей партии.

6. Вы занимаетесь сваркой самостоятельно?

Да, на наших собственных линиях в Дунгуане, Китай, и Хошимине, Вьетнам, с электродной оснасткой, разработанной собственными силами. Сварочная линия и процесс проверки открыты для проверки со стороны покупателя.

7. Что сварка исключает из списка отказов?

Лента шва поднимается, перфорация иглы вновь открывается по мере старения клея, швы рвутся под воздействием вибрации, швы карманов протекают в местах прошивания оболочки, а фиксаторы ремней пробивают барьер. Ни один из этих видов разрушения не существует в сварной оболочке.

8. Можно ли чистить или промывать корпус пистолета, сваренный ВЧ-сваркой?

Да. Поскольку не нужно поднимать шовную ленту, сварные швы допускают очистку, которая может повредить заклеенный скотчем корпус, что полезно после воздействия соли, ила или крови.

9. Трескаются ли сварные швы на морозе?

Нет. После двенадцати часов при температуре -20 °C швы остались неповрежденными и гибкими, без хрупких трещин по линии сварного шва.

10. Доступна ли конструкция без ПВХ?

Да. Стандартная конструкция ТПУ 840D не содержит ПВХ, а документация о составе материала может поставляться через цепочку поставок на рынки, где она требуется.

11. Можете ли вы разработать нестандартную форму?

Да. Электродная оснастка разрабатывается собственными силами для индивидуальной длины, профилей камер, сварной арматуры и нашивок с логотипом. Инструменты указаны явно, а не включены в цену за единицу.

12. Каковы коммерческие условия?

Минимальный заказ 300 штук, образцы в течение 7–10 дней, производство в течение 30–45 дней, цена EXW, FOB или CIF, разработка оснастки указана для каждого проекта, а документация по параметрам сварки доступна для файлов качества.

Отправить запрос
Контакты
  • Адрес

    № 88, участок Фэнган дороги Дуншен, город Фэнган, город Дунгуань, провинция Гуандун, Китай

  • Электронная почта

    info@sealock.com.hk

Отправьте запрос в Sealock, оставьте свои требования здесь. Мы предоставляем услуги оперативной поддержки для брендов охотничьего снаряжения по всему миру.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать